中文简体

Nouvelles de l'industrie

Accueil / Actualités / Nouvelles de l'industrie / Qu'est-ce qui rend les instruments électriques pour véhicules d'entreposage fiables dans les entrepôts frigorifiques et les flottes à hautes vibrations
Qu'est-ce qui rend les instruments électriques pour véhicules d'entreposage fiables dans les entrepôts frigorifiques et les flottes à hautes vibrations
Administrateur 2026-10-09Pourquoi les jauges automobiles standard échouent dans les entrepôts
À six heures du matin, un gerbeur de palettes est retiré de la baie de chargement et conduit dans une allée réfrigérée maintenue bien en dessous de zéro. L'opérateur tourne la clé et l'écran met près d'une minute à répondre. Lorsqu'elle s'allume enfin, la barre de batterie est faible et scintille à chaque fois que les fourches se lèvent. En milieu de matinée, le camion est garé et le chef d'équipe cherche un remplaçant.
Des scènes comme celle-ci expliquent pourquoi les acheteurs qui recherchent instruments électriques pour véhicules d'entreposage recherchent rarement une définition. Les gestionnaires d'installations, les superviseurs de flotte et les ingénieurs produits veulent savoir quel écran continuera à fonctionner dans un congélateur, lequel survivra aux chocs quotidiens causés par les plaques de quai et quelles spécifications comptent réellement lorsqu'ils comparent les fournisseurs. Ce guide répond à ces questions du point de vue des personnes qui doivent faire fonctionner les camions chaque jour.
La plupart des problèmes d'instruments dans les véhicules d'entrepôt n'apparaissent pas sur une fiche technique. Ils se manifestent sous la forme d'écrans lents, de lentilles embuées, de connecteurs desserrés et de relevés de batterie auxquels on ne peut pas se fier, et chacun de ces éléments entraîne des temps d'arrêt imprévus.
Le coût caché de la défaillance des instruments dans les entrepôts frigorifiques
Une jauge morte ou illisible est souvent considérée comme un inconvénient mineur, mais son coût augmente rapidement. Sans une lecture claire de la batterie, les opérateurs soit écourtent leurs journées de travail par prudence, soit poussent les camions jusqu'à ce qu'ils s'arrêtent au milieu d'une allée. Les deux résultats sont coûteux. Un camion bloqué bloque la circulation, retarde les ramassages et nécessite généralement un véhicule de dépannage et un technicien avant de pouvoir dégager l'allée.
L’entreposage frigorifique ajoute des problèmes que les instruments destinés aux véhicules de tourisme n’ont jamais été conçus pour résoudre. Les panneaux à cristaux liquides réagissent lentement à des températures très basses et certains donnent une image presque noire jusqu'à ce qu'ils se réchauffent. Lorsqu'un camion chaud revient du congélateur à un quai à température ambiante, l'humidité peut se condenser à l'intérieur de la lentille, ce qui donne à l'écran un aspect flou ou inégal. Le tableau ci-dessous résume les modèles les plus courants signalés par les équipes de maintenance.
| Modèle d'échec | Ce que voit l'opérateur | Impact opérationnel |
|---|---|---|
| Réponse lente de l'affichage dans les allées des congélateurs | Écran vide pendant jusqu'à une minute | Démarrage retardé et perte de temps lors du changement d'équipe |
| Condensation après transfert du froid au chaud | Affichage flou ou strié | Niveau de batterie mal lu et charge précoce |
| Connecteur desserré après des vibrations répétées | Réinitialisation intermittente ou segments morts | Perte soudaine de lecture et possible panne de lecteur |
| Chute de tension lors du transport de charges lourdes | L'écran scintille ou redémarre | Confusion de l'opérateur et arrêt imprévu |
La leçon pratique est que les instruments résistant au froid doivent être spécifiés comme un système. Le module d'affichage, le circuit imprimé, les connecteurs et le boîtier doivent tous tolérer la même plage de température, et le boîtier doit être conçu de manière à ce que la condensation ne puisse pas se déposer sur la surface optique. Un écran qui fonctionne bien lors d'un test en atelier mais qui échoue sur le trajet du congélateur au quai n'a pas vraiment été testé pour cette tâche.
Pics de vibration et de tension dans la manutention à haut débit
Les gerbeurs électriques, les camions walkie et les transpalettes passent leur vie professionnelle à traverser des joints de sol inégaux, des plaques de quai et des ponts de chargement. Chaque impact transfère de l'énergie dans le boîtier de l'instrument et le faisceau de câbles. Au cours de milliers de cycles, cette énergie peut desserrer les bornes serties, fissurer les joints de soudure et modifier progressivement le comportement d'un écran qui fonctionnait autrefois parfaitement.
Le stress électrique est tout aussi important. La tension d'une batterie de traction chute à mesure qu'elle se décharge, et les contrôleurs, contacteurs et entraînements de moteur créent de courtes pointes à chaque commutation. Un instrument qui dépend d’une fenêtre d’approvisionnement étroite se réinitialisera ou produira des rapports erronés dans ces conditions. Les designers recherchent donc les caractéristiques suivantes :
- Une large plage de tension d'entrée qui couvre la courbe de décharge complète de la batterie ainsi que la tension de charge.
- Protection contre l'inversion de polarité, les événements de décharge de charge et les pointes transitoires sur la ligne d'alimentation.
- Montage mécanique qui isole l'écran des vibrations, combiné à des connecteurs de verrouillage conçus pour un mouvement continu.
Lorsque ces trois domaines sont bien traités, l'instrument devient presque invisible dans le fonctionnement quotidien, ce qui est exactement l'objectif d'une installation à haut débit. Les opérateurs ne devraient jamais avoir à penser à la jauge, car une jauge qui requiert de l’attention est généralement une jauge qui est défaillante.
Spécifications techniques clés que les équipes d’approvisionnement doivent vérifier
Les fiches techniques sont souvent rédigées pour rendre les produits comparables, mais les équipes achats gagnent bien plus à traduire chaque paramètre en test d'acceptation. Les sections ci-dessous expliquent ce que signifie chaque spécification dans un entrepôt et quelles preuves un fournisseur doit fournir pour le prouver. Utilisée de cette façon, une fiche technique devient une liste de contrôle que vous pouvez appliquer à chaque fournisseur de votre liste restreinte.
Protection contre la pénétration au-delà de la fiche technique
Le code de protection contre la pénétration décrit dans quelle mesure un boîtier résiste aux objets solides et à l'eau. Deux notations apparaissent le plus souvent dans les spécifications des entrepôts. Un boîtier IP65 est étanche à la poussière et résiste aux jets d'eau à basse pression venant de toutes les directions, ce qui couvre la pluie normale et la plupart des lavages légers. Un boîtier IP67 est également étanche à la poussière et peut tolérer une immersion temporaire à une profondeur limitée, ce qui donne une plus grande marge lorsque les équipes nettoient les camions avec des tuyaux sous pression ou lorsque de la condensation s'accumule autour des connecteurs.
Une note à elle seule ne garantit pas les performances sur le terrain. Demandez aux fournisseurs quelle norme de test a été utilisée, si la classification s'applique à la face d'affichage ou uniquement au boîtier, et comment les joints fonctionnent après des cycles de température répétés. Un boîtier scellé qui est ouvert pendant l'entretien sans être correctement réinstallé peut perdre sa protection. La conception du connecteur et la procédure d'entretien méritent donc également une attention particulière. Pour les acheteurs recherchant un indicateur de batterie IP67 pour gerbeurs, la question pratique est de savoir si le joint reste intact après deux ans de lavage et de transferts au congélateur.
| Note | Protection contre la poussière | Protection de l'eau | Utilisation typique en entrepôt |
|---|---|---|---|
| IP65 | Étanche à la poussière | Jets basse pression dans toutes les directions | Parcs secs en intérieur et utilisation légère en extérieur |
| IP67 | Étanche à la poussière | Immersion temporaire à profondeur limitée | Zones de lavage, chambres froides et nettoyages fréquents |
Communication par bus CAN et intégration de la gestion de la batterie
Un écran qui affiche uniquement une barre de batterie est utile, mais un écran connecté au réseau du véhicule via un bus CAN peut faire bien plus. Il peut lire l'état de charge, la température de la batterie, les codes d'erreur et le mode de fonctionnement directement depuis le système de gestion de la batterie ou le contrôleur du moteur. Cela permet à l'instrument d'afficher des estimations qui reflètent l'état réel du pack, plutôt qu'une simple lecture de tension faussée par la charge.
L'intégration est aussi bonne que la documentation qui la sous-tend. Avant d'accepter la demande de support CAN d'un fournisseur, les équipes d'approvisionnement doivent confirmer les points suivants :
- Le débit binaire, le format de trame et les exigences de terminaison sont documentés et correspondent au réseau du véhicule.
- La liste des messages est complète, comprenant les identifiants de l'état de charge, les codes d'erreur et les avertissements.
- L'instrument se comporte en toute sécurité lorsque des messages manquent, indiquant un défaut de communication clair plutôt qu'une fausse lecture.
- Un exemple de trace capturé sur un contrôleur réel est disponible pour examen avant que la première commande ne soit passée.
Lorsque ces conditions sont remplies, l'opérateur obtient une estimation fiable de l'autonomie restante et l'équipe de maintenance peut lire l'historique des pannes sans ouvrir le camion. Cette seule capacité justifie souvent le coût supplémentaire d’un instrument en réseau au cours de la première année de fonctionnement.
Lisibilité de l'affichage sous l'éblouissement et l'obscurité
Les entrepôts sont éclairés de manières très différentes. Les luminaires LED blanc froid dans les congélateurs, les hauts plafonds avec des étagères réfléchissantes et les ouvertures lumineuses des portes de chargement créent tous un éblouissement à différents points du parcours. Un instrument clair dans une salle d'exposition peut devenir illisible lorsque la lumière du soleil atteint l'écran sous un angle faible, ou lorsqu'une lumière de congélateur se reflète sur la lentille au moment précis où l'opérateur baisse les yeux.
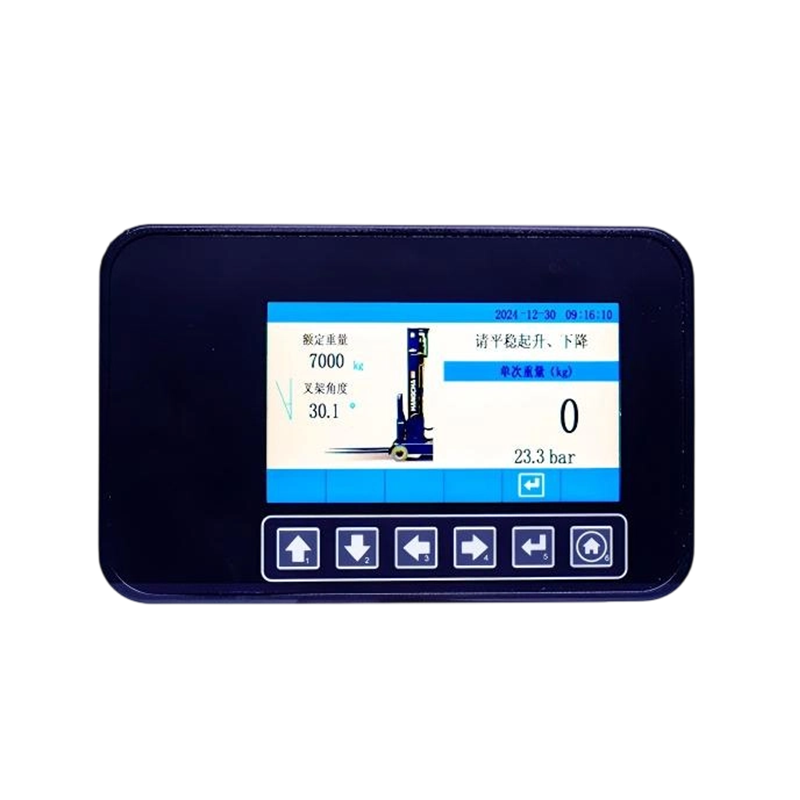
Deux technologies d'affichage dominent cette catégorie. Les affichages à segments sont efficaces, simples à lire et bien adaptés à un ensemble fixe de symboles tels que le niveau de la batterie, la direction et les avertissements. Les panneaux TFT couleur permettent des graphiques plus riches, un texte de code d'erreur et plusieurs langues, mais ils nécessitent plus de puissance et nécessitent une luminosité plus élevée et un traitement antireflet pour rester lisibles. Le bon choix dépend de la quantité d’informations dont l’opérateur a besoin à ce moment-là. Un opérateur de gerbeur a principalement besoin du niveau de batterie et de quelques avertissements, tandis qu'un opérateur de chariot à mât rétractable peut avoir besoin de messages de hauteur, d'angle de braquage et de diagnostic sur le même écran.
Demandez des tests de lisibilité sous l’éclairage réel de votre installation. Un écran mesuré uniquement en laboratoire peut ne pas refléter les reflets trouvés sur un quai ou dans une allée de congélateur, et ces reflets sont ce que les opérateurs ressentent réellement.
Adapter les instruments à des types de véhicules spécifiques
Différents camions électriques imposent des exigences différentes à leurs instruments. La hauteur du mât, la vitesse de déplacement, la position de l'opérateur et la quantité d'informations requises modifient tous le meilleur choix d'affichage. Adapter l'instrument au type de véhicule est l'un des moyens les plus efficaces de réduire à la fois les coûts et les taux de panne, car cela évite aux flottes de payer pour des fonctionnalités qu'elles n'utiliseront jamais ou, pire encore, d'acheter un écran qui ne peut pas s'adapter à l'environnement.
| Type de véhicule | Environnement typique | Affichage recommandé | Spécification de priorité |
|---|---|---|---|
| Transpalette | Itinéraires courts, faible vitesse | Indicateur de batterie LED compact | Montage simple et robuste |
| Gerbeur de palettes | Chambres froides et transitions de quai | Affichage du niveau à LED rondes ou diamantées | Boîtier scellé et large entrée de tension |
| Camion walkie | Vibrations et lavages fréquents | Affichage à segments compact | Connecteurs résistants aux vibrations |
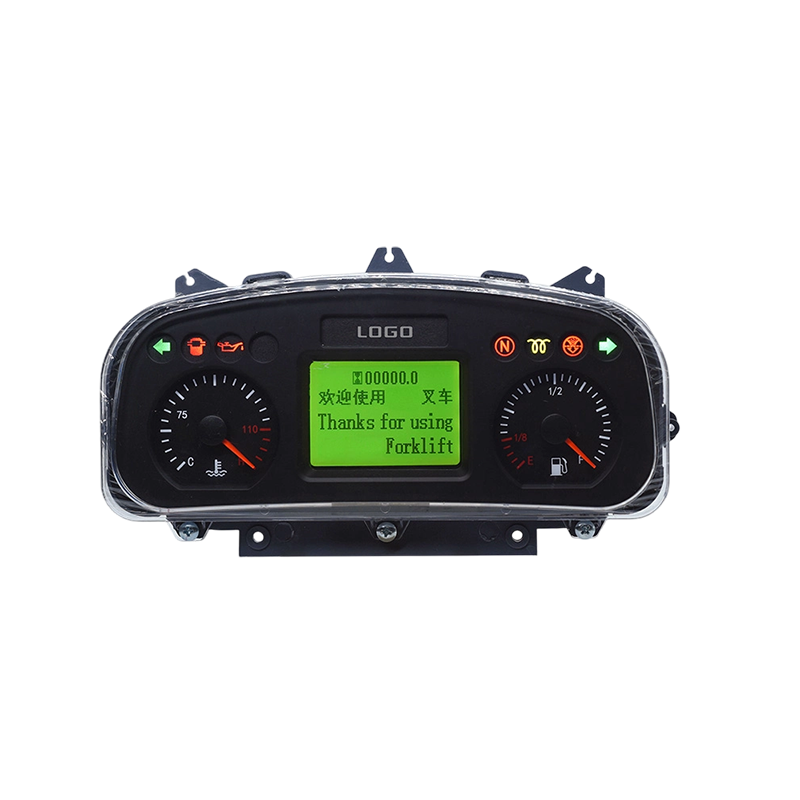
| Chariot à mât rétractable | Rayonnages hauts et éclairage mixte | Tableau de bord rond intégré | Communication CAN et codes d'erreur |
| Préparateur de commandes | Travail surélevé et arrêts fréquents | Écran couleur multizone | Lisibilité et autodiagnostic |
Gerbeurs et camions walkie
Ces véhicules sont compacts, fonctionnent à faible hauteur des yeux et sont exposés à des vibrations constantes provenant des joints du sol et des surfaces inégales. L'opérateur doit voir le niveau de la batterie d'un seul coup d'œil lorsqu'il marche à côté du camion. L'écran doit donc être suffisamment grand pour pouvoir être lu à une courte distance sans avoir à tourner la tête. Une barre LED à dix segments est souvent le format le plus intuitif, car chaque segment représente une partie claire de la charge et les opérateurs apprennent à la lire instantanément, même lorsqu'ils portent des gants.
Pour ces camions, l'indice de protection et la méthode de montage comptent plus que les fonctionnalités avancées. Un boîtier scellé avec un profil peu profond réduit les risques de dommages dus aux impacts, tandis qu'un support de montage solide empêche l'écran de résonner aux fréquences qui provoquent la fatigue du connecteur. Un test utile consiste à monter un échantillon sur un camion et à le conduire sur une section difficile connue de l'installation pendant plusieurs semaines avant de s'engager dans une commande importante.
Chariots à mât rétractable et préparateurs de commandes
Les chariots à mât rétractable et les préparateurs de commandes opèrent en hauteur et doivent surveiller plusieurs paramètres à la fois. L'opérateur a besoin de l'état de la batterie, de la hauteur du mât, de l'angle de braquage et des éventuels avertissements provenant des systèmes d'entraînement ou de levage. Les informations de ce type sont mieux présentées sur un tableau de bord rond ou rectangulaire qui combine un affichage graphique clair avec des indicateurs lisibles d'un seul coup d'œil.
Étant donné que ces camions partagent souvent des données avec le contrôleur, la communication CAN est une exigence pratique plutôt qu'un supplément facultatif. L'autodiagnostic est tout aussi précieux. Lorsqu'un défaut survient en hauteur, l'opérateur doit voir un code court et une description claire, qui permettent à l'équipe de maintenance de planifier la réparation avant que le camion ne revienne au sol. L'illustration ci-dessous montre comment les temps d'arrêt peuvent être répartis entre les sous-systèmes d'une flotte typique. Les valeurs sont illustratives et destinées à montrer comment les codes d'erreur aident les équipes à concentrer leur attention.
La lecture de ce type de répartition aide les équipes à décider où les fonctionnalités de l’instrument auront le plus grand effet. Dans de nombreuses flottes, l'affichage lui-même n'est pas la principale cause des temps d'arrêt, mais un instrument bien conçu réduit le temps nécessaire pour identifier et corriger le problème, et ce temps est souvent la partie la plus coûteuse d'une panne.
Conformité du stockage frigorifique : une étude de cas sur la fiabilité
Un opérateur régional exploitant plus d'une centaine de gerbeurs électriques dans une installation de surgélation a signalé de fréquentes pannes d'affichage. Les instruments fonctionnaient bien dans un atelier, mais dans les allées des congélateurs, les écrans mettaient trop de temps à apparaître et de la condensation se formait sur la lentille à chaque fois que les camions revenaient au quai. Les opérateurs ont commencé à recharger les camions très tôt car ils ne pouvaient pas se fier aux relevés de la batterie, ce qui réduisait le nombre de camions disponibles pendant les heures de pointe.
L'opérateur a travaillé avec le fournisseur pour repenser les exigences autour de l'itinéraire réel. Les principaux changements étaient l'utilisation de composants conçus pour des températures de fonctionnement étendues, un revêtement conforme sur les cartes de circuits imprimés pour résister à l'humidité et un ensemble de lentilles scellé avec une membrane respirante qui égalise la pression pendant les transitions de température sans permettre à l'eau de pénétrer. L'équipe a également ajouté une courte séquence de préchauffage afin que l'écran atteigne sa pleine luminosité avant que l'opérateur ne commence à travailler.
Après six mois, l'équipe de maintenance a signalé que les temps d'arrêt liés à l'affichage avaient diminué d'environ deux tiers. Le résultat le plus important était opérationnel. Les opérateurs ont arrêté de charger les camions par prudence et la disponibilité de la flotte pendant les heures de pointe du matin s'est sensiblement améliorée. Lorsque les acheteurs envisagent un projet similaire, la séquence ci-dessous fournit une structure fiable.
- Cartographiez le profil de température complet de chaque itinéraire, y compris les zones de transition au niveau des portes et des plaques de quai.
- Spécifiez la plage de température de fonctionnement de l'instrument en tant que système et non en tant que composant unique.
- Exécutez un projet pilote sur l'itinéraire le plus froid pendant au moins une saison complète avant de déployer la conception sur l'ensemble de la flotte.
- Enregistrez les événements de panne avec l’heure, la température et l’identité du véhicule afin que les modèles puissent être identifiés rapidement.
La fiabilité des zones froides est rarement déterminée par une seule caractéristique. Cela résulte de choix cohérents en matière de composants, d'étanchéité, de revêtement et de procédures de test. C'est pourquoi un projet pilote sur le terrain est plus informatif qu'un simple certificat.
Les ingénieurs qui souhaitent voir comment un instrument d'entreposage frigorifique est validé peuvent demander le plan de test et les résultats pour la plage de température appropriée avant de s'engager dans un projet.
Options de personnalisation pour les gestionnaires de flotte
Les instruments standards couvrent la plupart des applications, mais les flottes ont souvent des besoins spécifiques. Un client peut souhaiter son propre graphique de démarrage, une disposition de connecteur particulière correspondant à un faisceau de câbles existant ou un format de communication qui suit le protocole d'un contrôleur spécifique. La personnalisation peut réduire le temps d'installation, simplifier la formation des opérateurs et maintenir la cohérence de l'instrument avec le reste de l'équipement de la flotte.
- Écrans de démarrage et logos qui reflètent l'identité de l'installation ou de la flotte, à condition que la taille du fichier et la profondeur des couleurs soient adaptées à l'affichage.
- Dispositions des connecteurs et longueurs de faisceaux qui s'alignent sur les positions de montage déjà utilisées sur les camions.
- Mappage de messages qui convertit les données propriétaires d'un contrôleur dans le format d'affichage requis par l'opérateur.
- Étiquettes frontales dans les langues utilisées par le personnel, avec des symboles correspondant aux supports de formation locaux.
Le point de départ le plus utile est le protocole de communication utilisé par le contrôleur du véhicule, accompagné d'un schéma de câblage et d'une liste des paramètres que l'opérateur doit voir. Grâce à ces informations, un fournisseur peut décrire une configuration et un exemple de plan de construction, et l'équipe de la flotte peut l'évaluer avant de s'engager sur le volume.
La personnalisation doit toujours être documentée. Une spécification écrite qui enregistre la table des messages, le brochage du connecteur et la séquence de démarrage simplifie les futurs remplacements, même si le fournisseur d'origine n'est plus impliqué. Une documentation de ce type permet également à une équipe de maintenance de remplacer une unité défaillante en quelques minutes plutôt qu'en quelques jours.
Erreurs courantes lors de la spécification des instruments des véhicules d'entrepôt
Les acheteurs expérimentés commettent encore des erreurs lorsqu’ils passent rapidement d’un catalogue à un bon de commande. La plupart de ces erreurs sont faciles à éviter une fois reconnues, et la liste ci-dessous répertorie celles qui apparaissent le plus souvent dans les évaluations post-installation.
- Spécifier une plage de tension basée uniquement sur la tension nominale de la batterie, sans tenir compte de la plage complète de décharge et de charge.
- Accepter un indice d'étanchéité sans se demander quelle norme d'essai l'a produit ou si il s'applique à l'ensemble complet.
- Choisir un format d'affichage qui paraît attrayant dans un showroom mais qui devient illisible sous les reflets d'un rayon congélateur.
- En supposant que la prise en charge CAN signifie une intégration complète, alors que la liste des messages et la gestion des défauts n'ont jamais été vérifiées sur un contrôleur réel.
- Commande en volume avant qu'une unité pilote ait été testée sur l'itinéraire le plus froid et le plus accidenté de l'installation.
Une courte liste de contrôle d'acceptation couvrant la tension, l'étanchéité, la communication, la lisibilité et les tests sur le terrain évite la plupart de ces problèmes. Cela donne également aux équipes d'approvisionnement, d'ingénierie et d'exploitation un langage commun lorsqu'elles comparent les fournisseurs, ce qui raccourcit considérablement le cycle de décision.
Foire aux questions sur les instruments pour véhicules d'entrepôt
Q1 : Ces instruments peuvent-ils fonctionner avec des batteries au lithium et au plomb ?
Oui, à condition que l'instrument prenne en charge toute la plage de tension des deux types de batterie et puisse lire l'état de charge via la méthode appropriée. Les packs au lithium fournissent généralement l'état de charge via le système de gestion de la batterie via CAN, tandis que les packs au plomb sont souvent estimés à partir de la tension et de la charge. Les acheteurs doivent confirmer la méthode utilisée par l'instrument et s'il peut être configuré pour la chimie de la batterie de chaque camion.
Q2 : Quelle est la plage de tension de fonctionnement des instruments de gerbage électriques ?
Une large plage d'entrée d'environ 8 V à 100 V CC est une exigence courante car elle couvre les systèmes de traction typiques de 12 V, 24 V, 36 V et 48 V, ainsi que les pointes transitoires produites par les contrôleurs. Le chiffre exact doit être vérifié par rapport aux spécifications de la batterie de chaque véhicule, y compris sa tension de charge maximale.
Q3 : Les fournisseurs fournissent-ils une documentation sur le protocole CAN pour l'intégration du système ?
Les fournisseurs réputés doivent fournir une liste de messages, un débit binaire, un format de trame, des instructions de terminaison et des exemples de traces. Les acheteurs doivent également se demander si le fournisseur propose un support d'intégration pendant la phase pilote, car la première installation sur un vrai contrôleur révèle souvent des détails qui ne sont visibles dans aucun document.
Q4 : Combien de temps un test pilote doit-il durer avant un achat à l'échelle de la flotte ?
Un projet pilote devrait couvrir au moins un cycle saisonnier complet lorsqu'un stockage frigorifique est impliqué. Cela permet à l'équipe d'observer les performances pendant les mois les plus froids, les périodes de transition et les heures de fonctionnement les plus chargées. Les enregistrements des pannes, du comportement de charge et des commentaires des opérateurs fournissent les preuves nécessaires pour approuver une commande plus importante.
Pour des offres exclusives et les dernières offres, inscrivez-vous en entrant votre adresse e-mail ci-dessous.

CONTACTER
- 88 rue Chuangye, rue Qingshanhu, district de Lin 'an, ville de Hangzhou, Zhejiang, Chine
- fldz@fengletech.com
- +86-571-61097576
- +86-13721109386
- +86-15067105688
NEWSLETTER
Contactez-nous dès aujourd’hui pour obtenir votre solution exclusive et votre devis.
Nous nous engageons à ne jamais divulguer votre vie privée.